杂醇油又称高级醇,是白酒中由3个及以上碳原子构成的一元醇混合物,主要成分包括正丙醇、异戊醇、正丁醇等[1-3]。杂醇油是白酒风味体系的关键组成部分,对塑造不同香型白酒的独特风格、增强酒体的醇厚感与复杂性有着不可替代的作用[4]。然而,杂醇油对白酒品质的影响具有双重性:含量适中时,杂醇油可通过后续酯化反应与自身风味特性提升酒质;含量过高会破坏酒体整体风味平衡,产生刺喉苦涩感;人体摄入后易造成血管扩张、刺激胃黏膜,引发头痛、恶心,同时伴随代谢滞后,出现头晕、宿醉难醒等“上头”不良反应[5-6]。长期饮用杂醇油含量失衡的酒品,甚至会诱发酒精中毒与相关脏器病变[7-9]。因此,在白酒生产环节对杂醇油进行有效调控与降解,是保障产品品质与消费者健康的关键。
目前,工业降解杂醇油主要依赖吸附法,大孔吸附树脂与活性炭是主要应用材料[10-14]。大孔吸附树脂吸附容量大、稳定性好,但选择性不足,难以精准区分并靶向去除特定杂醇油;活性炭成本低廉,但吸附选择性不佳,用量不当甚至会引入不良气味,影响最终产品品质[15-17]。针对现有技术的上述局限,开发新型、高效、高选择性且经济环保的杂醇油降解技术十分迫切。中性氧化铝凭借独特的物理化学特性展现出显著的应用潜力:氧化铝比表面积可达10~100 m2/g,具有可调控的孔道结构,细孔孔径可小于20 Å,粗孔孔径可达微米级,孔隙构造随品种变化;其表面还分布着不同性质的酸碱中心,为实现选择性催化或吸附提供条件。此外,中性氧化铝具备良好的机械强度、热稳定性与化学惰性,在酒液中性质稳定,且成本相对较低[18-20]。针对白酒杂醇油降解的相关研究中,以中性氧化铝为核心催化材料,定向构建可选择性酯化降解杂醇油的绿色催化体系的报道较为少见。同时,目前也缺少能够同步实现杂醇油靶向减量、规避现有吸附工艺风味干扰缺陷的应用研究。此外,针对酱香型白酒体系,鲜有系统论证中性氧化铝对异戊醇、正丁醇等典型杂醇油的催化适配性、工艺参数优化方案以及实际酒体处理效果的完整研究支撑。当前尚未形成可直接落地、兼具高选择性与低成本优势的杂醇油精准调控成熟技术路径,难以满足白酒产业对杂醇油绿色高效精细管控的迫切需求。
本研究以异戊醇和正丁醇为目标底物,选取中性氧化铝作为催化剂,催化二者与乙酸发生酯化反应;采用气相色谱(gas chromatography,GC)法,结合外标法与校正面积归一化法对反应前后体系中的杂醇油含量进行定量检测,并通过单因素试验与正交试验优化工艺条件,以期为白酒品质精细化提升与产业绿色可持续发展提供理论依据与技术方案。
1 材料与方法
1.1 材料与试剂
酱香型白酒(乙醇体积分数52.5%) 贵州仁怀茅台镇酱酒产区。
异戊醇、乙酸乙酯、乙酸异戊酯(均为分析纯)成都市科隆化学品有限公司;正丁醇(分析纯) 天津市富宇精细化工有限公司;乙酸、乙醇、无水硫酸钠(均为分析纯) 国药集团化学试剂有限公司;乙酸正丁酯(分析纯) 上海安谱实验科技股份有限公司;中性氧化铝(分析纯) 天津市科密欧化学试剂有限公司;无水硫酸镁(分析纯) 天津市永大化学试剂有限公司。
1.2 仪器与设备
7890B GC仪 美国Agilent公司;RCT-basic恒温加热磁力搅拌器 艾卡(广州)仪器设备有限公司;FA2204N电子天平 上海菁华科技仪器有限公司。
1.3 方法
1.3.1 标准溶液配制
根据定量分析需求,分别配制以下2类标准溶液,以二氯甲烷为溶剂。
1)模型体系标准溶液(用于酯化率测定):将乙酸异戊酯和乙酸正丁酯分别配制为质量浓度梯度1.0、2.0、4.0、6.0、8.0、10.0 mg/mL的标准系列溶液。
2)酒样痕量检测标准溶液(用于实际酒样中各组分定量):分别配制以下标准溶液:异戊醇0.01、0.02、0.05、0.1、0.2、0.5、1.0 mg/mL;正丁醇0.01、0.05、0.1、0.5、1.0 mg/mL;乙酸异戊酯0.1、0.2、0.5、1.0、2.0 mg/mL;乙酸正丁酯0.1、0.2、0.5、1.0、2.0 mg/mL;乙酸乙酯0.01、0.02、0.05、0.1、0.2、0.5、1.0、2.0 mg/mL。
1.3.2 催化酯化体系构建
依据杂醇油的苦味阈值及其在成品酒中的实际含量,其苦味贡献程度排序:异戊醇>异丁醇>正丙醇>正丁醇。基于此,选取苦味最强的异戊醇和苦味最弱的正丁醇作为研究对象。考虑到酱香型白酒中有机酸类物质的种类、含量及酯化反应可行性等因素,确定参与酯化的酸为乙酸,采用中性氧化铝(25 ℃,20%水悬浮液pH值为6.5~7.5,粒度200~300目)作为催化剂。
1.3.2.1 模型体系酯化反应
以乙酸与目标醇底物(异戊醇或正丁醇)为反应物,中性氧化铝为催化剂(反应方程式见图1),在100 mL圆底烧瓶中依次加入一定量的乙酸、醇底物及催化剂,投入聚四氟乙烯磁力搅拌子,安装球形冷凝管,开启加热搅拌进行回流反应。以冷凝管中第1滴冷凝液回流滴入烧瓶时为计时起点,保持回流至设定反应时长后停止加热,搅拌下自然冷却至室温。
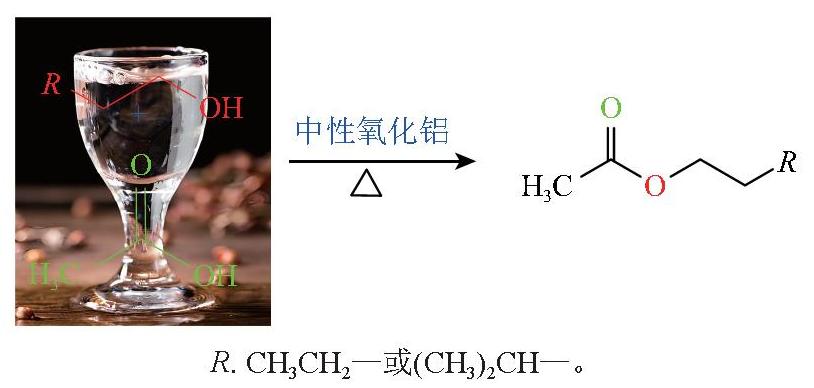
图1 中性氧化铝催化乙酸与正丁醇、异戊醇的反应方程式
Fig.1 Reaction equations for esterification between acetic acid and n-butanol/isoamyl alcohol catalyzed by neutral alumina
冷却后的反应液经中速定性滤纸常压过滤以回收催化剂,滤液中加入1.0 g无水硫酸镁,振荡后静置干燥30 min,再次过滤除去干燥剂,收集滤液供GC检测。异戊醇体系检测乙酸、异戊醇和乙酸异戊酯相对含量;正丁醇体系检测乙酸、正丁醇和乙酸正丁酯相对含量,并计算酯化率。
1.3.2.2 实际酒样中杂醇油的催化降解
在100 mL圆底烧瓶中加入一定量酱香型白酒及中性氧化铝催化剂,回流操作及后处理步骤同1.3.2.1节方法,分别测定降解反应前后酒样中异戊醇与正丁醇含量,以降幅表征催化降解效果。
1.3.3 GC分析
LZP-930色谱柱(30 m×0.32 mm,0.5 μm),固定相为甲基聚硅氧烷;进样口温度210 ℃;程序升温:初始温度45 ℃,保持2 min,以8 ℃/min升温至150 ℃,恒温3 min;进样量1 µL;分流比40∶1。载气为高纯氮气,柱头压力20 psi,柱流量1 mL/min;空气流速40 mL/min;氢气流速30 mL/min。
采用校正面积归一化法与外标法对体系中的酯类化合物进行定量分析,2种方法相互验证。
校正面积归一化法:取反应后的混合液,用二氯甲烷稀释50倍后进样,记录各组分峰面积,各组分相对含量按式(1)计算:
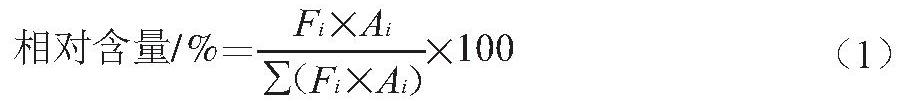
式中:Fi为校正因子;Ai为组分i的峰面积(或峰高)。
外标法:取反应结束后的混合液,用二氯甲烷稀释50倍后进样,将产物酯的峰面积(GC自动计算)代入对应标准曲线方程,求得样品溶液中的酯含量,进而计算产物酯的物质的量。
1.3.4 酯化率计算
酯化率按式(2)计算:

式中:n为反应实际生成产物酯的物质的量/mol;n0为根据反应物用量计算出的产物酯的理论最大物质的量/mol。
1.4 数据处理
本研究原始色谱数据由GC工作站自动采集导出,利用Origin开展数据拟合与可视化绘图,通过最小二乘法对标准曲线进行线性回归,得到回归方程与决定系数R2,基础数据处理与定量计算采用Excel 2019完成,结合校正面积归一化法、外标法公式,建立批量计算模板,完成组分含量与酯化率的计算。
2 结果与分析
2.1 分析方法的建立与验证
2.1.1 醇类与酯类物质定性分析
由图2可知,乙醇、乙酸乙酯、正丁醇、异戊醇、乙酸正丁酯、乙酸异戊酯出峰时间分别为1.353、2.369、4.152、5.557、6.265、7.598 min。
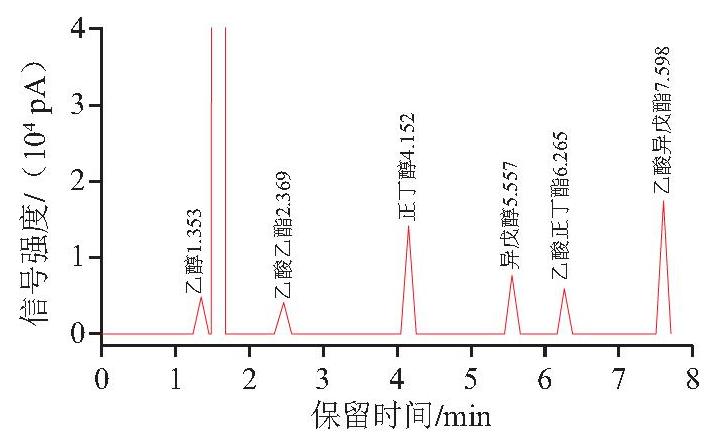
图2 混合标准溶液GC图
Fig.2 Gas chromatogram of mixed standard solutions
2.1.2 标准曲线建立
由图3A可知,在模型体系标准溶液中,乙酸异戊酯回归方程为y=1 509.528 97x-187.295 19,R2=0.999 97;乙酸正丁酯回归方程为y=1 261.889 13x+111.577 03,R2=0.999 93。由图3B可知,在酒样痕量检测标准溶液中,异戊醇回归方程为y=2 972.786 36x+3.178 75,R2=0.999 92,正丁醇回归方程为y= 3 958.619 18x-11.285 72,R2=0.999 94;乙酸乙酯回归方程为y=1 198.824 11x-21.567 12,R2=0.999 09,乙酸异戊酯回归方程为y=1 695.070 17x-34.721 58,R2=0.999 51;乙酸正丁酯回归方程为y=1 333.716 3x+3.794 05,R2=0.999 81。R2均达到0.999以上,说明各标准曲线回归方程线性相关性良好。
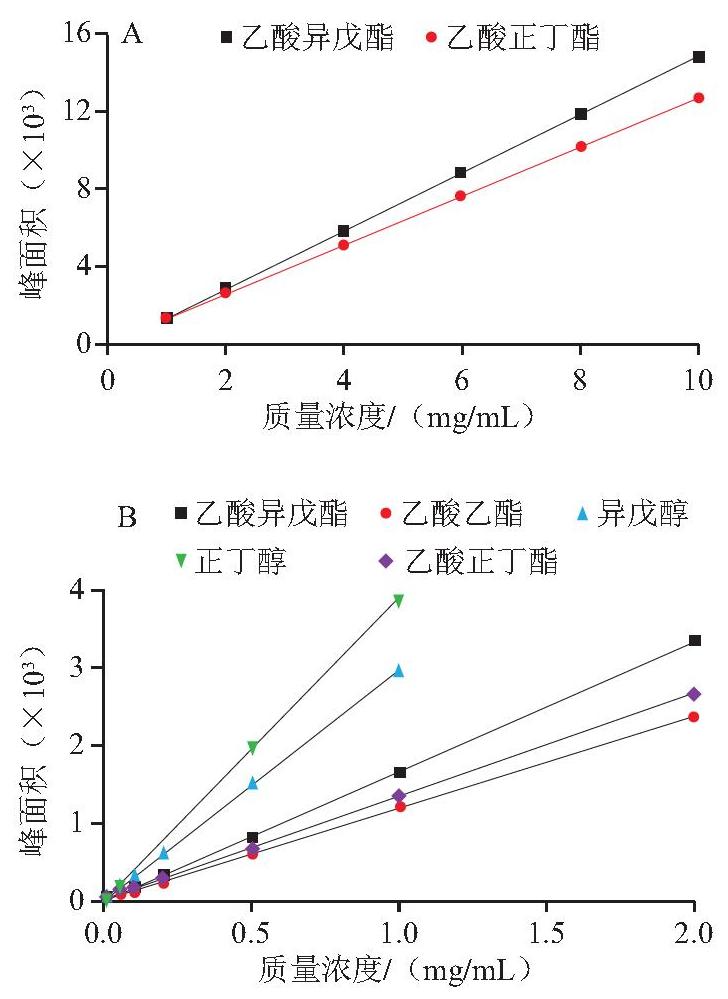
图3 模型体系标准溶液(A)与酒样痕量检测标准溶液(B)中 各目标物标准曲线
Fig.3 Standard calibration curves for target compounds in standard solutions for model system (A) and trace-level detection standard solutions for Baijiu samples (B)
2.2 异戊醇与乙酸酯化催化条件优化
2.2.1 异戊醇与乙酸酯化催化条件优化单因素试验结果
2.2.1.1 异戊醇与乙酸物质的量比
固定乙酸0.087 mol、催化剂1.5 g、反应温度100 ℃、反应时间1.0 h,通过改变异戊醇用量探究乙酸与异戊醇物质的量比对酯化率的影响。如图4所示,随着异戊醇物质的量增加,乙酸酯化率呈下降趋势,乙酸过量更利于酯化反应进行,适宜乙酸与异戊醇物质的量比确定为1∶0.5,在此条件下,酯化率达到最高值,采用外标法、面积归一化法计算酯化率分别为7.0%、12.3%。中性氧化铝表面富含Lewis酸性位点,吸附乙酸后可原位构建质子活性位点,进而活化羰基并推动酯化反应进行;异戊醇过量将与乙酸产生吸附竞争,抑制底物活 化[21]。乙酸适度过量能够保障体系质子浓度,提升催化反应效率。因此,确定乙酸与异戊醇的最优物质的量比为1∶0.5。
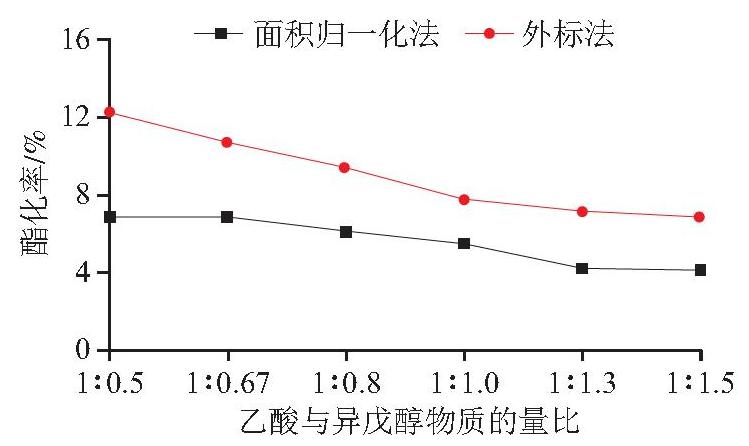
图4 乙酸与异戊醇物质的量比对酯化率的影响
Fig.4 Effects of molar ratio of acetic acid to isoamyl alcohol on esterification rate
2.2.1.2 异戊醇与乙酸酯化催化剂用量
在乙酸用量0.087 mol、乙酸与异戊醇物质的量比1∶0.5、反应温度100 ℃及反应时间1.0 h条件下,考察催化剂用量对酯化率的影响。如图5所示,随着催化剂用量在0.5~2.5 g范围内增加,酯化率呈先升高后降低的变化趋势;当催化剂用量为1.5 g时,酯化率达到最高值,采用外标法、面积归一化法计算酯化率分别为23.33%、24.63%,随着催化剂用量继续增加,酯化率略有下降。因此,确定最佳催化剂用量为1.5 g。
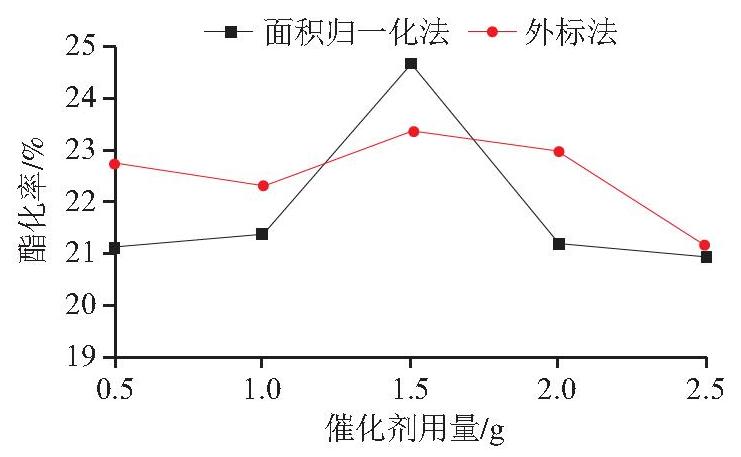
图5 异戊醇与乙酸酯化催化剂用量对酯化率的影响
Fig.5 Effects of neutral alumina dosage on esterification rate of isoamyl alcohol with acetic acid
2.2.1.3 异戊醇与乙酸酯化反应时间
在乙酸用量0.087 mol、乙酸与异戊醇物质的量之比1∶0.5、反应温度100 ℃及催化剂用量1.5 g条件下,探究反应时间对酯化率的影响。由图6可知,随着反应时间在0.5~3.5 h范围内的增加,酯化率呈上升趋势。当反应时间为3.5 h时,采用外标法、面积归一化法计算酯化率分别为41.0%、46.2%;继续增加反应时间,酯化率趋于平稳,增幅不大。因此,确定最佳反应时间为3.5 h。
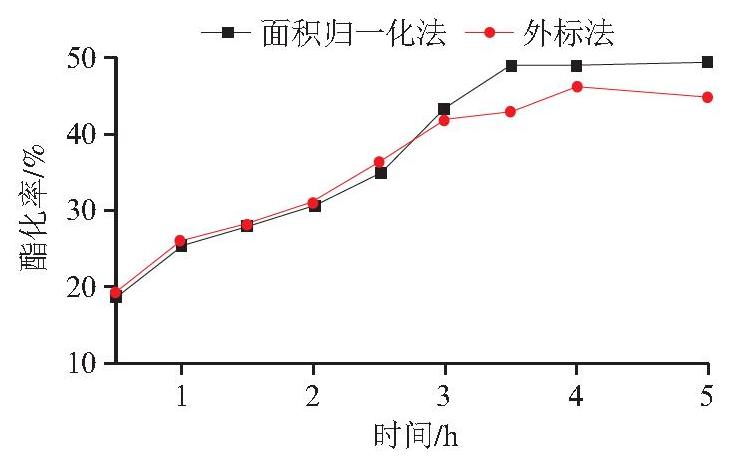
图6 异戊醇与乙酸酯化反应时间对酯化率的影响
Fig.6 Effects of reaction duration on esterification rate of isoamyl alcohol with acetic acid
2.2.1.4 异戊醇与乙酸酯化反应温度
在乙酸用量0.087 mol、乙酸与异戊醇物质的量之比1∶0.5、反应时间1.5 h及催化剂用量1.5 g条件下,考察反应温度对酯化率的影响。如图7所示,随着反应温度在80~130 ℃范围内的增加,酯化率逐渐提升;当温度达到130 ℃时,采用外标法、面积归一化法计算酯化率分别为35.32%、31.50%,进一步提高温度,酯化率有所降低。高温既促进酯的水解反应,同时加剧乙酸挥发,造成体系底物浓度下降。因此,确定最优反应温度为130 ℃。
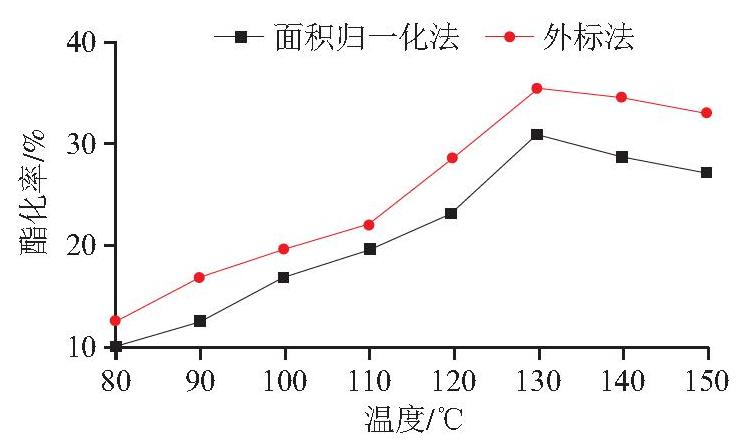
图7 异戊醇与乙酸酯化反应温度对酯化率的影响
Fig.7 Effects of reaction temperature on esterification rate of isoamyl alcohol with acetic acid
本实验采用外标法与面积归一化法对酯化产物进行定量检测,2种方法所得酯化率存在系统性差异,根源在于其定量原理不同。面积归一化法默认所有组分检测器响应因子一致,未考虑乙酸、异戊醇、乙酸异戊酯响应差异,且无法消除微量杂质与基线干扰,存在固有系统误差,数据准确性较低,仅可用于组分相对含量分析与实验趋势交叉验证。外标法通过标准曲线对目标产物乙酸异戊酯进行专属校正,可有效规避组分响应差异、仪器波动带来的检测误差,定量准确度与精密度更高,更贴合实际检测结果。基于此,后续工艺优化及最优参数确定,均以外标法酯化率数据为核心判定依据,面积归一法结果仅作为辅助参考。
2.2.2 异戊醇与乙酸酯化催化条件优化正交试验结果
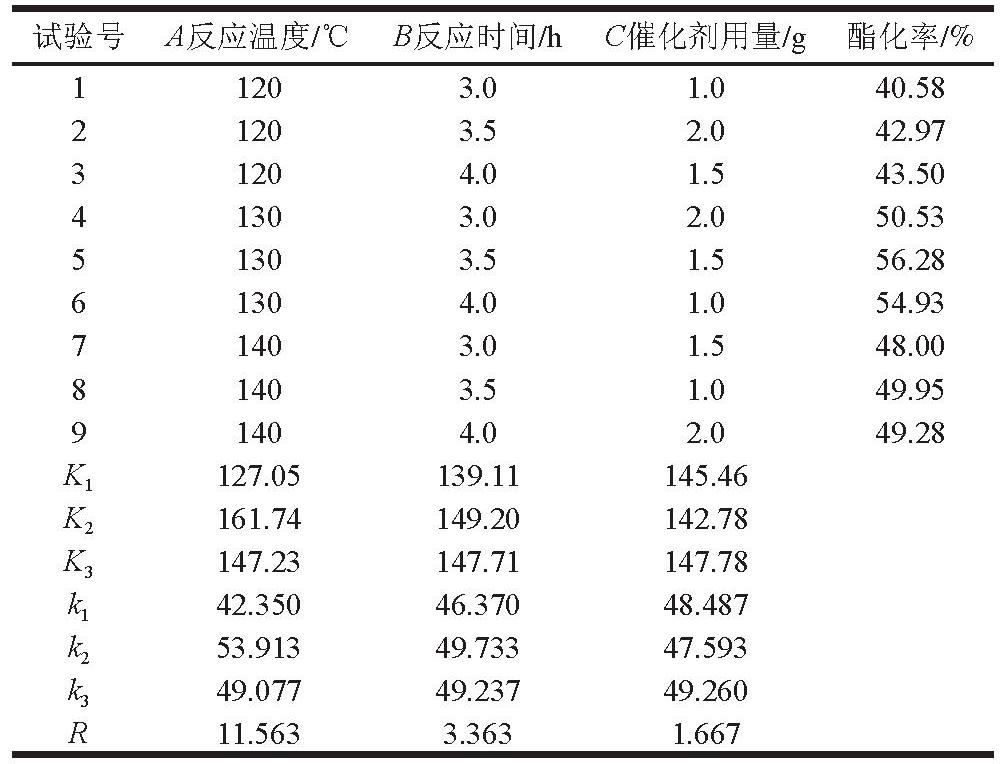
在单因素试验结果的基础上,固定乙酸与异戊醇物质的量比为1∶0.5,以反应温度(A)、反应时间(B)、催化剂用量(C)为影响因素,以酯化率为评价指标进行3因素3水平正交试验,结果与分析见表1。
表1 异戊醇与乙酸酯化催化条件优化正交试验结果与分析
Table1 Orthogonal experimental results and analysis for optimizing catalytic esterification conditions of isoamyl alcohol and acetic acid
21203.52.042.9741303.02.050.5351303.51.556.2871403.01.548.0081403.51.049.95 K1127.05139.11145.46 K2161.74149.20142.78 K3147.23147.71147.78 k253.91349.73347.593试验号A反应温度/℃B反应时间/hC催化剂用量/g酯化率/%11203.01.040.5831204.01.543.5061304.01.054.9391404.02.049.28 k142.35046.37048.487 k349.07749.23749.260 R11.5633.3631.667
由极差分可知,影响酯化率的因素主次顺序为反应温度(A)>反应时间(B)>催化剂用量(C);由极差分析可知,最佳组合方案为A2B2C3,在此条件下,酯化率低于第5组试验,因此,确定最佳条件为反应温度130 ℃、 反应时间3.5 h、催化剂用量1.5 g。在此条件下,酯化率为56.28%。
2.3 正丁醇与乙酸酯化催化条件优化
2.3.1 正丁醇与乙酸酯化条件优化单因素试验结果
2.3.1.1 正丁醇与乙酸酯化物质的量比
固定乙酸用量0.087 mol、反应温度100 ℃、反应时间1.0 h、催化剂用量1.5 g,通过改变乙酸与正丁醇物质的量比,考察乙酸与正丁醇物质的量比对酯化率的影响。如图8所示,随着正丁醇物质的量增加,酯化率呈下降趋势,适宜酸醇物质的量比确定为1∶0.6,在此条件下,酯化率达到最高值,采用外标法、面积归一化法计算酯化率分别为22.20%、19.60%。因此,确定乙酸与正丁醇的物质的量比为1∶0.6。
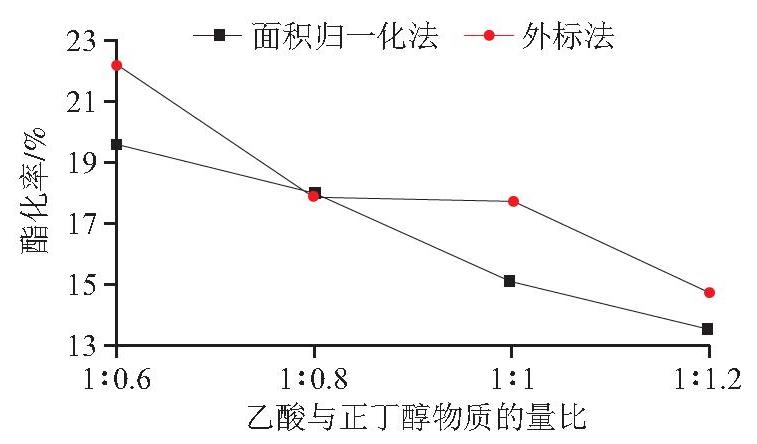
图8 乙酸与正丁醇物质的量比对酯化率的影响
Fig.8 Effects of molar ratio of acetic acid to n-butanol on esterification rate
2.3.1.2 正丁醇与乙酸酯化催化剂用量
在乙酸用量0.087 mol、乙酸与正丁醇物质量比为1∶0.6、反应时间1.0 h、反应温度100 ℃条件下,探究催化剂用量对正丁醇与乙酸酯化率的影响。由图9可知,随着催化剂用量在0.5~2.5 g范围内的增加,酯化率呈先升高后下降的趋势。当催化剂用量为1.5 g时,酯化率达到最大值,采用外标法、面积归一化法计算酯化率分别为13.25%、18.61%。因此,确定最佳催化剂用量为1.5 g。
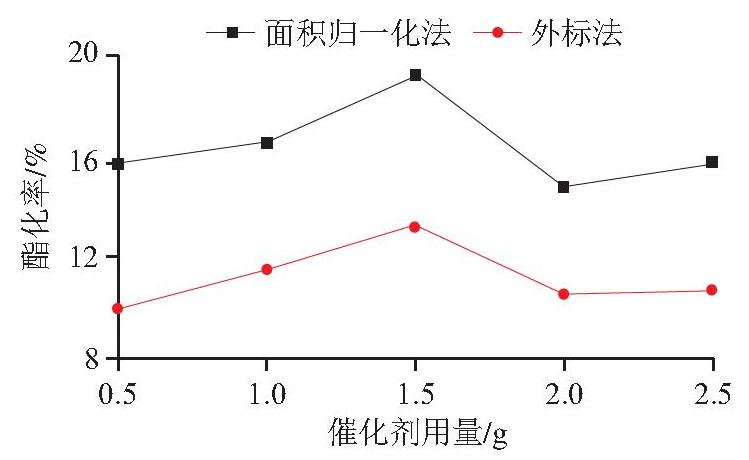
图9 正丁醇与乙酸酯化催化剂用量对酯化率的影响
Fig.9 Effects of neutral alumina dosage on esterification rate of n-butanol with acetic acid
2.3.1.3 正丁醇与乙酸酯化反应时间
在乙酸用量0.087 mol、乙酸与正丁醇物质的量比1∶0.6、催化剂用量1.5 g及反应温度100 ℃条件下,考察反应时间对正丁醇与乙酸酯化率的影响。由图10可知,随着反应时间在0.5~4.0 h范围内的增加,酯化率呈先上升后下降的趋势;当反应时间为3.5 h时,酯化率达到最高值,采用外标法、面积归一法计算的酯化率分别为29.10%、38.61%。因此,确定最佳反应时间为3.5 h。
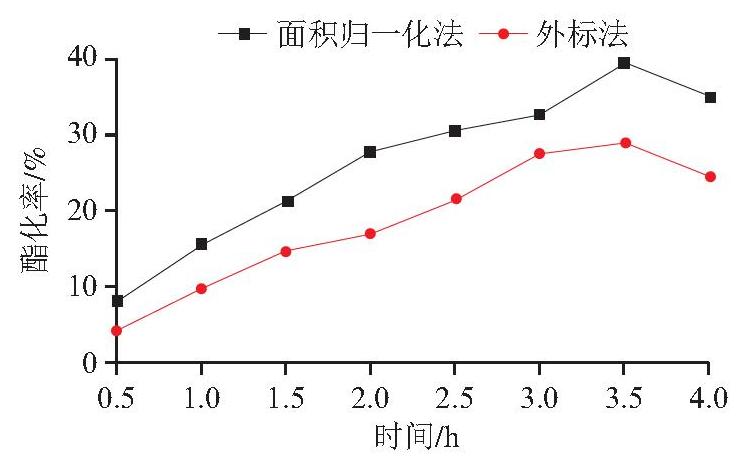
图10 正丁醇与乙酸酯化反应时间对酯化率的影响
Fig.10 Effects of reaction duration on esterification rate of n-butanol with acetic acid
2.3.1.4 正丁醇与乙酸酯化反应温度
在乙酸用量0.087 mol、乙酸与正丁醇物质的量比1∶0.6、催化剂用量1.5 g、反应时间1.0 h条件下,探究反应温度对酯化率的影响。由图11可知,随着反应温度在90~150 ℃范围内的增加,酯化率先上升后下降的趋势;当反应温度为140 ℃时,酯化率达到最高值,采用外标法、面积归一法计算的酯化率分别为31.46%、32.14%。因此,确定最佳反应温度为140 ℃。
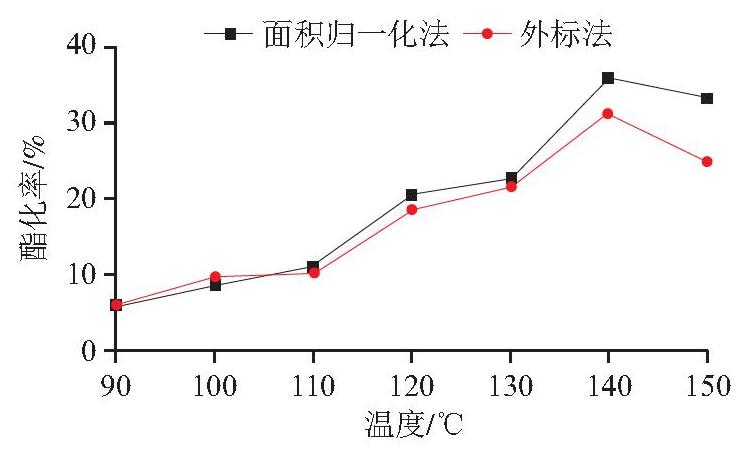
图11 正丁醇与乙酸酯化反应温度对酯化率的影响
Fig.11 Effects of reaction temperature on esterification rate of n-butanol with acetic acid
2.3.2 正丁醇与乙酸酯化催化条件优化正交试验
固定乙酸用量为0.087 mol,乙酸与正丁醇物质的量比为1∶0.6,以反应温度(A)、反应时间(B)、催化剂用量(C)为影响因素,以酯化率为评价指标进行3因素3水平正交试验,结果与分析见表2。
表2 正丁醇与乙酸酯化条件优化正交试验结果与分析
Table2 Orthogonal experimental results and analysis for optimizing catalytic esterification conditions of n-butanol and acetic acid
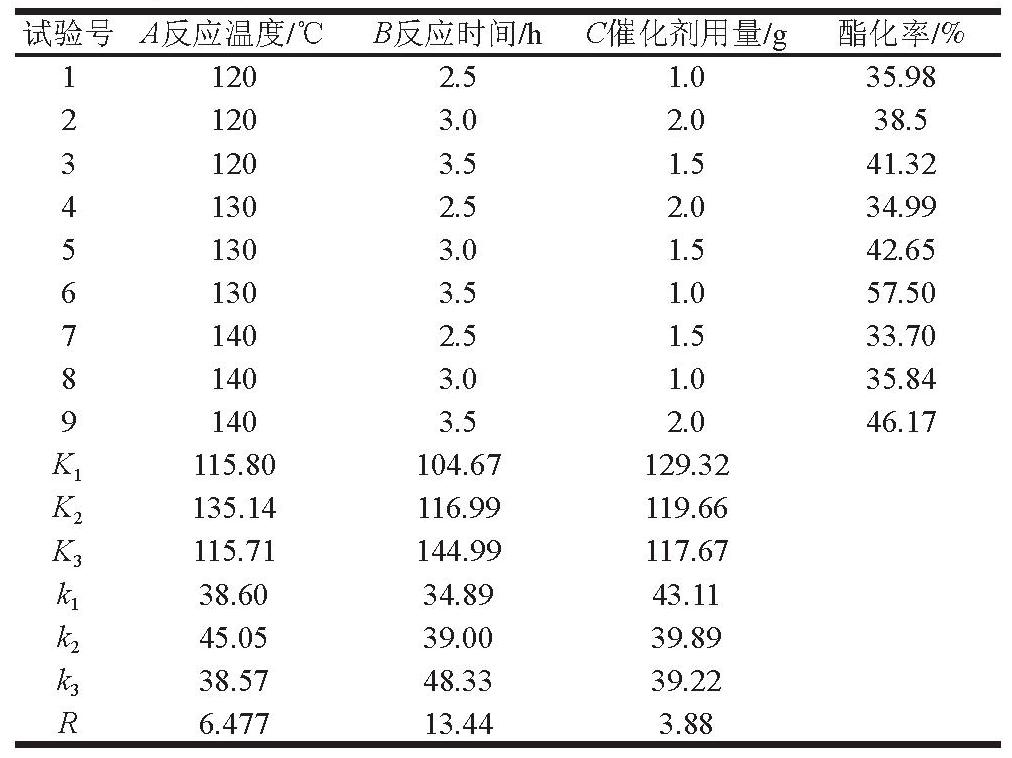
试验号A反应温度/℃B反应时间/hC催化剂用量/g酯化率/%11202.51.035.9821203.02.038.531203.51.541.3241302.52.034.9951303.01.542.6561303.51.057.5071402.51.533.7081403.01.035.8491403.52.046.17 K1115.80104.67129.32 K2135.14116.99119.66 K3115.71144.99117.67 k138.6034.8943.11 k245.0539.0039.89 k338.5748.3339.22 R6.47713.443.88
由极差可知,影响酯化率的因素主次顺序为反应时间(B)>反应温度(A)>催化剂用量(C);最佳催化条件为:反应温度130 ℃、反应时间3.5 h、催化剂用量1.0 g。该条件出现在第6组试验中,在此条件下,酯化率为57.50%。
2.4 中性氧化铝对不同醇底物的催化选择性
2.4.1 单底物体系下不同醇类的酯化反应差异
为探究中性氧化铝对不同醇类底物的催化适配差异性,在最优工艺条件下开展乙醇、正丁醇、异戊醇单底物乙酸酯化对照实验。基于图12计算可得,乙醇酯化率仅为10.80%,显著低于相同条件下正丁醇与异戊醇的酯化效率。乙醇碳链短、空间位阻小,与酯化产物水互溶性强,产物水难以从反应体系中脱除,从而有效抑制酯化可逆平衡的正向移动;同时乙醇沸点仅78.3 ℃,远低于反应温度,高温挥发损耗显著,大幅降低有效反应底物浓度。从催化界面机制分析,中性氧化铝表面存在疏水吸附活性位点,醇类底物的碳链越长、疏水性越强,与催化剂表面的范德华吸附作用越显著,更易在活性位点表面富集并参与酯化反应。乙醇为短链亲水性醇,与氧化铝疏水性活性位点吸附作用较弱、底物富集效果差;而长碳链正丁醇与异戊醇疏水效应更强,可稳定吸附于催化剂界面,进而获得更高的酯化转化率。
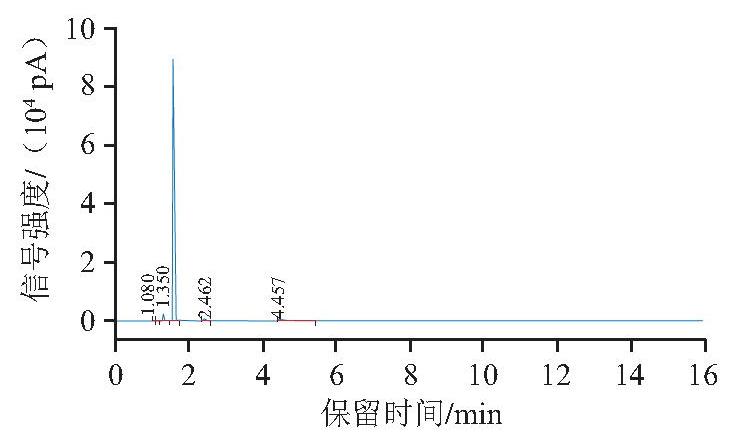
图12 单底物体系下中性氧化铝催化乙醇反应体系GC图
Fig.12 Gas chromatogram of the reaction system of ethanol catalyzed by neutral alumina in a single-substrate system
2.4.2 多组分混合体系下催化剂的底物选择性
为模拟白酒多醇共存的真实体系,进一步探究催化剂的底物竞争选择性,首先构建乙醇-异戊醇双组分混合体系。固定乙酸用量0.087 mol,乙酸、乙醇、异戊醇物质的量比为1.6∶1∶1,在130 ℃、催化剂用量1.5 g条件下反应3.5 h。基于图13计算可知,混合体系中乙醇酯化率仅为5.45%,而异戊醇酯化率可达10.22%,等物质的量底物竞争条件下,中性氧化铝对异戊醇的催化性能显著优于乙醇,表明高级醇在竞争吸附过程中更易占据催化剂活性位点。
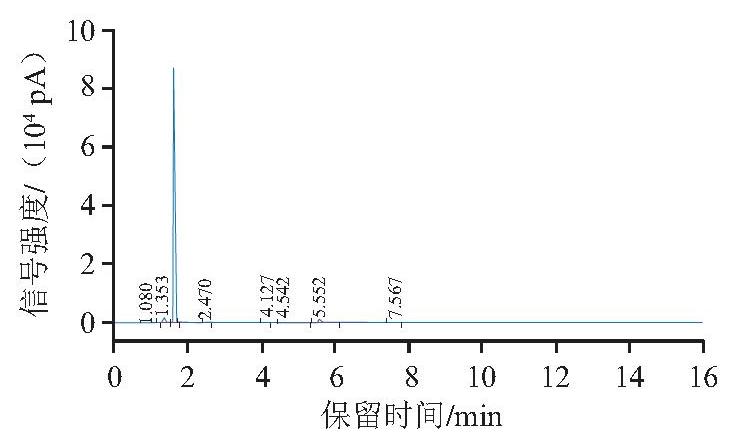
图13 多组分混合体系下中性氧化铝催化乙醇与异戊醇酯化反应后GC图
Fig.13 Gas chromatogram of the esterification reaction system of ethanol and isoamyl alcohol catalyzed by neutral alumina in a multi-component mixed system
为排除高温下乙醇挥发对实验结果的干扰,进一步开展低温多组分混合酯化验证实验,对比乙醇、正丁醇、异戊醇的催化酯化效果,按乙酸、乙醇、异戊醇、正丁醇物质的量比为1.6∶1∶1∶1投料反应。如表3所示,低温条件可有效抑制乙醇的挥发损耗,但实验结果仍表现为正丁醇、异戊醇酯化率明显高于乙醇,证明该催化选择性并非由底物挥发差异引起,而是由中性氧化铝固有的底物吸附选择性所致。
表3 低温下乙酸与乙醇、异戊醇、正丁醇混合反应效果
Table3 Catalytic performance of neutral alumina for mixed substrates (ethanol, isoamyl alcohol, n-butanol) reacted with acetic acid under low temperature
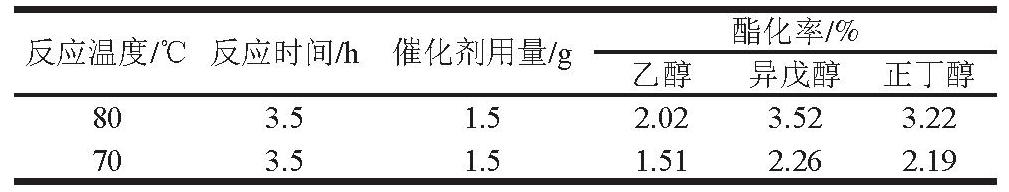
反应温度/℃反应时间/h催化剂用量/g酯化率/%乙醇异戊醇正丁醇803.51.52.023.523.22703.51.51.512.262.19
综合单底物静态酯化与多组分竞争酯化结果可知,中性氧化铝的催化选择性与醇类底物的碳链长度、表面疏水性密切相关。长碳链高级醇(正丁醇、异戊醇)凭借更强的疏水相互作用,可优先吸附于氧化铝活性界面,在竞争体系中占据反应优势;短链亲水乙醇吸附能力弱,酯化反应竞争劣势明显。该机理合理解释了中性氧化铝可优先催化白酒中杂醇油酯化转化、对乙醇酯化催化效果较弱的规律,为该催化剂应用于白酒杂醇油调控与风味优化提供了理论依据。
2.5 中性氧化铝在实际酒样中的应用
在最优条件下,中性氧化铝表现出较好的催化效果,对异戊醇、正丁醇的酯化率分别达56.28%和57.50%,因此,将中性氧化铝应用于实际酒样进行杂醇油降解。由酱香型白酒GC图(图14)可知,原始酒样中异戊醇和正丁醇出峰时间分别为5.557、4.152 min。由标准曲线方程(图3B)计算可知,酱香型白酒中异戊醇质量浓度为0.133 07 mg/mL(即138.79 mg/kg)、正丁醇质量浓度为0.034 08 mg/mL(即35.54 mg/kg),测得结果均处于酱香型白酒行业常规风味组分区间:异戊醇100~300 mg/kg、正丁醇20~50 mg/kg。
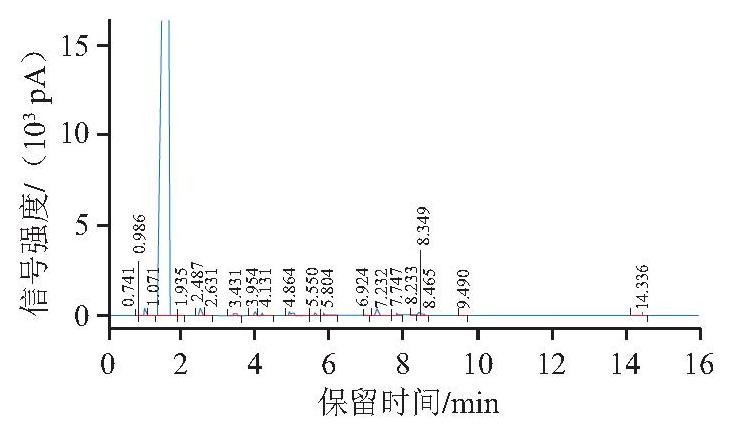
图14 酱香型白酒原始酒样GC图
Fig.14 Gas chromatogram of untreated sauce-flavor Baijiu sample
考虑到异戊醇对酒体的影响较大,采用中性氧化铝催化反应异戊醇最佳条件:温度130 ℃、反应时间3.5 h、中性氧化铝用量1.5 g,应用于实际酱香型酒样。基于图15计算可得,异戊醇质量浓度为0.055 68 mg/mL(即58.07 mg/kg),正丁醇质量浓度为0.020 16 mg/mL (即21.03 mg/kg),二者含量均明显低于原始酒样,表明中性氧化铝可有效催化酱香型白酒中杂醇油的酯化转化。对比模型体系与实际酒样反应效果可知,纯底物模型体系中异戊醇酯化率可达56.28%,实际酒样体系中异戊醇降幅为58.16%,两者结果相近,表明真实白酒基质中有机酸、微量风味成分等复杂组分对中性氧化铝催化体系的干扰较小,催化选择性稳定。
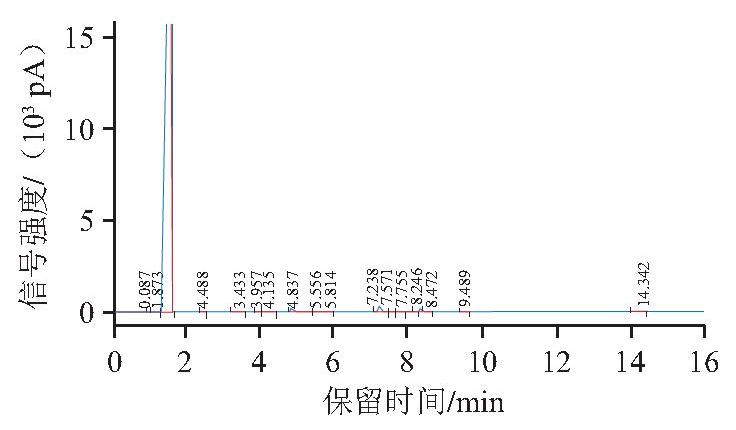
图15 中性氧化铝在130 ℃催化反应后酱香型白酒GC图
Fig.15 Gas chromatogram of sauce-flavor Baijiu treated with neutral alumina at 130 ℃
鉴于130 ℃不具备实际生产可行性,因此补充开展更贴近实际酿造温度(100 ℃)的验证实验,在温度100 ℃、反应时间3.5 h、中性氧化铝用量1.5 g的条件下进行催化酯化反应,反应结束后自然冷却,GC检测结果(图16)显示,异戊醇质量浓度为0.107 695 mg/mL(即112.32 mg/kg), 正丁醇质量浓度为0.028 05 mg/mL(即29.26 mg/kg),异戊醇与正丁醇含量均低于原始酒样,但催化效果随温度降低显著衰减,100 ℃下异戊醇降幅仅19.07%,正丁醇降幅为17.67%,远低于130 ℃条件下异戊醇、正戊醇的降幅(58.16%、40.83%),表明温度是调控该催化体系效率的核心关键因素。升温可强化长链醇与氧化铝表面的疏水吸附作用,提升活性位点利用率,而低温会削弱底物吸附富集效果,进一步抑制酯化反应。
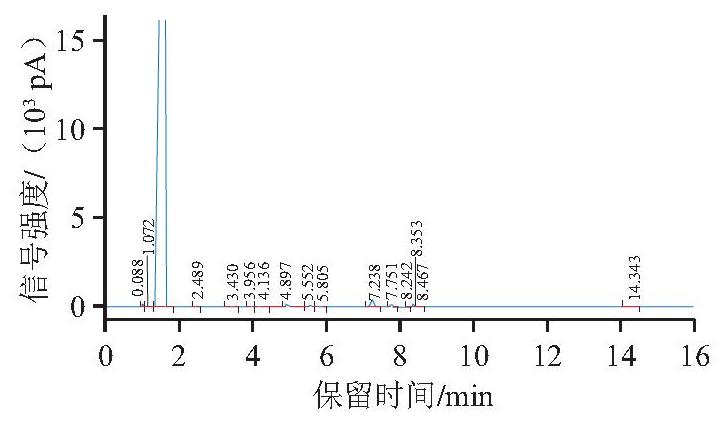
图16 中性氧化铝在100 ℃条件下催化反应后酱香型白酒GC图
Fig.16 Gas chromatogram of sauce-flavor Baijiu treated with neutral alumina at 100 ℃
本研究选用的中性氧化铝,经证实具备良好的催化酯化活性[22-23]。其温和的酸碱性能够有效规避对酒体风味的过度干扰,且不会在酒液中发生溶解现象。综上所述,相较于工艺优化、物理过滤法以及生物酶法[24-25],该催化酯化体系在效率、实践应用可行性以及对酒体风味的适配性方面实现了良好的平衡,为提升酱香型白酒品质提供了一种全新的绿色策略。目前中性氧化铝在酱香型白酒中的应用研究结果仅为单一样品的初步验证,后续还需针对不同轮次、不同等级的酱香型白酒开展放大试验,进一步验证该方法处理后酒体的风味变化,以及杂醇油催化效果的稳定性。
3 结 论
本研究聚焦于酱香型白酒中异戊醇与正丁醇的绿色化学催化降解,构建了以具有稳定活性的中性氧化铝为催化剂的酯化体系,确定了中性氧化铝催化异戊醇的最优反应条件为:温度130 ℃、反应时长3.5 h、催化剂用量1.5 g,此时酯化率为56.28%;催化正丁醇的最优反应条件为:温度130 ℃、反应时长3.5 h、催化剂用量1.0 g,酯化率为57.50%。同时,中性氧化铝表现出良好的选择性,其对异戊醇和正丁醇的催化效果显著优于乙醇。在实际应用中,中性氧化铝能够有效降低酒体中杂醇油的含量:最优反应条件下,酱香型白酒中异戊醇降幅可达58.16%,正丁醇降幅可达40.83%;在实际酿造温度100 ℃时,酱香型白酒中异戊醇降幅为19.07%,正丁醇降幅为17.67%。对比正丁醇与异戊醇的酯化实验结果,二者最优工艺影响因素主次顺序存在明显差异,核心原因是分子碳链结构与空间位阻效应不同。正丁醇为直链结构,羟基位阻小、反应活性高,温度对反应的提升效果有限,反应时间对酯化平衡与底物转化的调控作用更显著,而异戊醇带有甲基支链,羟基周围空间位阻大,会抑制底物吸附与反应中间体生成,反应对温度活化作用高度敏感,使温度成为首要影响因素;同时支链结构降低了分子热稳定性,高温易引发底物挥发、副反应加剧。2种醇类分子结构存在差异,致使酯化反应速率控制机制发生改变,最终造成工艺参数变化规律存在明显差异。该结果进一步验证中性氧化铝具备实际应用潜力,可为白酒体系中杂醇油的调控提供理论参考与技术支撑。
[1] 苟静瑜, 贾智勇, 闫宗科, 等. 降低白酒中高级醇含量的研究进展[J].酿酒, 2016, 43(4): 25-29. DOI:10.3969/j.issn.1002-8110.2016.04.006.
[2] 严锦, 方尚玲, 蒋威, 等. 降低小曲酒中杂醇油含量的研究进展[J].酿酒, 2012, 39(6): 32-35. DOI:10.3969/j.issn.1002-8110.2012.06.011.
[3] 谢佳. 杂醇、酸、酯组成及氨基酸对白酒醉度的调节作用[D].广州: 华南理工大学, 2018.
[4] 谢方安. 谈白酒香气成分和作用[J]. 酿酒, 2006(5): 52-55.
[5] 田学梅, 张宿义, 郑若欣, 等. 白酒上头效应分析及降低措施探究[J].中国酿造, 2017, 36(7): 10-13. DOI:10.11882/j.issn.0254-5071.2017.07.003.
[6] Penning R, McKinney A, Verster J C. Alcohol hangover symptoms and their contribution to the overall hangover severity[J]. Alcohol and Alcoholism, 2012, 47(3): 248-252. DOI:10.1093/alcalc/ags029.
[7] Penning R, McKinney A, Verster J C, et al. Hangover links nuclear RNA signaling to cAMP regulation via the phosphodiesterase 4d ortholog dunce[J]. Cell Reports, 2017, 18(2): 533-544. DOI:10.1016/j.celrep.2016.12.048.
[8] Lachenmeier D W, Rehm J, Gmel G. Surrogate alcohol: what do we know and where do we go[J]. Alcoholism: Clinical and Experimental Research, 2007, 31(10): 1613-1624. DOI:10.1111/j.1530-0277.2007.00474.x.
[9] World Health Organization. Global status report on alcohol and health[M]. Geneva: World Health Organization, 2018.
[10] 宫春杰, 李安军, 刘源才, 等. 白酒杂醇油酯化酶的高效表达[J].中国酿造, 2020, 39(2): 158-161. DOI:10.11882/j.issn.0254-5071.2020.02.029.
[11] 王向华, 胡银川, 王涛, 等. 白酒中杂醇油气相色谱-质谱测定方法 研究[J]. 食品科技, 2023, 48(12): 275-280.
[12] 施思, 乔宗伟, 郑佳, 等. 宏观气候条件下固态发酵糟醅中杂醇油生成规律的分析[J]. 食品与发酵工业, 2022, 48(4): 97-101.DOI:10.13995/j.cnki.11-1802/ts.027983.
[13] 张敏倩, 刘功良, 费永涛, 等. 白酒酿造中杂醇油调控技术的研究进展[J]. 中国酿造, 2020, 39(5): 8-12. DOI:10.11882/j.issn.0254-5071.2020.05.002.
[14] 袁春芳, 苏建, 王芳, 等. 不同大孔吸附树脂和酒用活性炭对浓香型白酒中醇酯的影响[J]. 中国酿造, 2024, 43(8): 243-248.DOI:10.11882/j.issn.0254-5071.2024.08.035.
[15] 王凤松, 王家荣, 李军, 等. 丙烯腈和丙烯酸甲酯在活性炭上的吸附平衡[J]. 化学反应工程与工艺, 2004(4): 367-371. DOI:10.3969/j.issn.1001-7631.2004.04.016.
[16] 胡莉, 鲁珍, 李伟. 酒用活性炭对粮食白酒的催熟[J]. 酿酒, 2017,44(2): 99-101. DOI:10.3969/j.issn.1002-8110.2017.02.038.
[17] 沈庆春, 余玲, 吴春燕, 等. 汪洋酒用活性炭的应用[J]. 酿酒科技,2005(4): 97-98. DOI:10.3969/j.issn.1001-9286.2005.04.026.
[18] 孙悦, 苏鹏鸣, 任铁强, 等. γ-Al2O3固体超强酸催化合成乙酸正丁酯[J]. 应用化工, 2015, 44(5): 903-906.
[19] Zhu H Y, Riches J D, Barry J C. γ-Alumina nanofibers prepared from aluminum hydrate with polyethylene oxide surfactant[J]. Chemistry of Materials, 2002, 14(5): 2086-2093. DOI:10.1021/cm010736a.
[20] Pérez-Martínez D J, ELOY P, Gaigneaux E M, et al. Study of the selectivity in FCC naphtha hydrotreating by modifying the acid-base balance of CoMo/γ-Al2O3 catalysts[J]. Applied Catalysis A: General,2010, 390(1/2): 59-70. DOI:10.1016/j.apcata.2010.09.028.
[21] 蔡述兰. 固体酸催化合成乙酸异戊酯研究进展[J]. 云南化工, 2009,36(2): 62-65.
[22] Garbarino G, Travi I, Pani M, et al. Pure vs ultra-pure γ-alumina:a spectroscopic study and catalysis of ethanol conversion[J].Catalysis Communications, 2015, 70: 77-81. DOI:10.1016/j.catcom.2015.07.016.
[23] 王敏炜, 王志远, 蒋启忠, 等. 氧化铁改性γ-氧化铝负载碳酸钾催化酯化的活性研究[J]. 精细石油化工, 2015, 32(4): 15-18.
[24] 宋瑞滨, 邵泽良, 宋军. 浓香型白酒发酵过程中多因素对正丁醇生成影响的研究[J]. 酿酒, 2018, 45(5): 62-66. DOI:10.3969/j.issn.1002-8110.2018.05.020.
[25] 樊静雅, 谷欣哲, 梁清文, 等. 白酒发酵过程中异戊醇合成机制与减控研究进展[J]. 中国酿造, 2023, 42(5): 1-8. DOI:10.11882/j.issn.0254-5071.2023.05.001.